جوش احتراقی
جوش احتراقی (که با نامهای «جوش کدولد»، «جوش اگزوترمیک»، «جوش ترمیت» و گاهی «جوش انفجاری» هم شناخته میشود) روشی برای ساختن اتصال الکتریکی دائمی میان هادیهای سیستم ارتینگ، همبندی و حفاظت در برابر صاعقه است. در این روش، واکنش گرمازای پودر جوش درون یک قالب گرافیتی، مس مذاب میسازد که هادیها را در بر میگیرد و پس از سرد شدن، اتصالی یکپارچه به جای میگذارد؛ بدون پیچومهره و بدون نیاز به برق. ما با برند ثبتشدهٔ KALWELD (کلولد) قالبهای گرافیتی ۳۷ نوع اتصال را در ۷ گروه، همراه با پودر جوش، دستگیره و لوازم اجرا عرضه میکنیم؛ جوشهای KALWELD طبق استانداردهای IEEE 837 و UL 467 در دانشگاه صنعت آب و برق (شهید عباسپور) آزمون شده و آزمونهای یخزدگی، سیکل حرارتی و اتصال کوتاه را با موفقیت گذراندهاند.
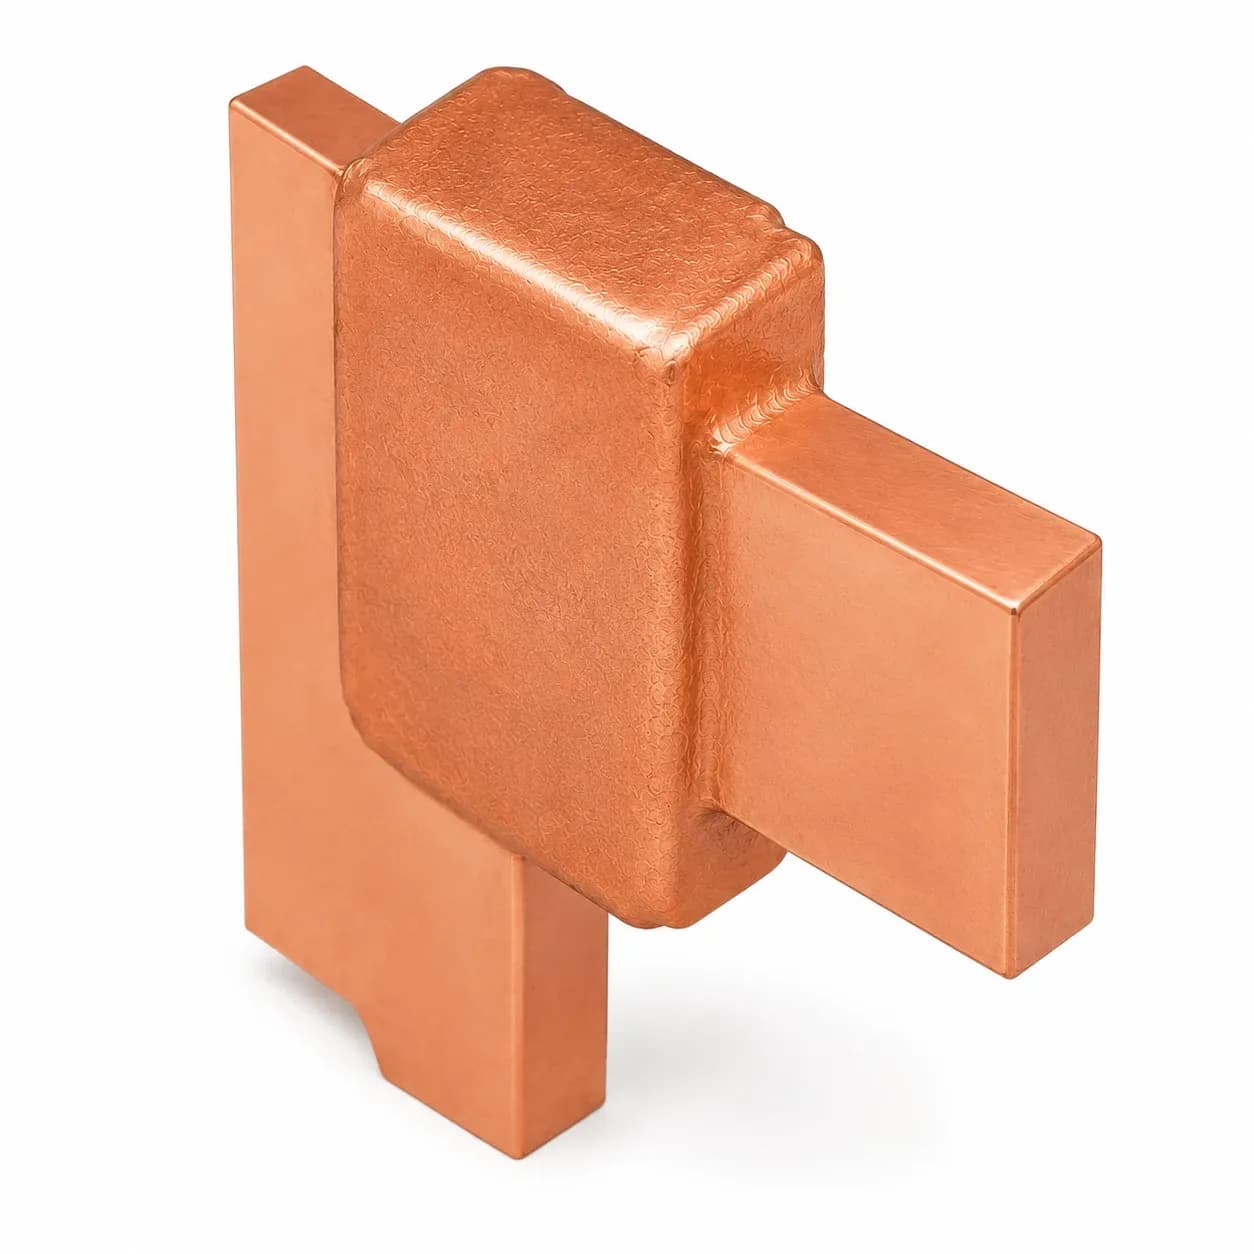 جوش احتراقی تسمه به تسمهاتصال مستقیم، زانویی، سهراهی، چهارراهی و همپوشان (رویهم) تسمههای مسی به یکدیگر.
 جوش احتراقی تسمه به میلهٔ ارتاتصال تسمهٔ مسی به سر میلهٔ ارت، انتهایی و عبوری.
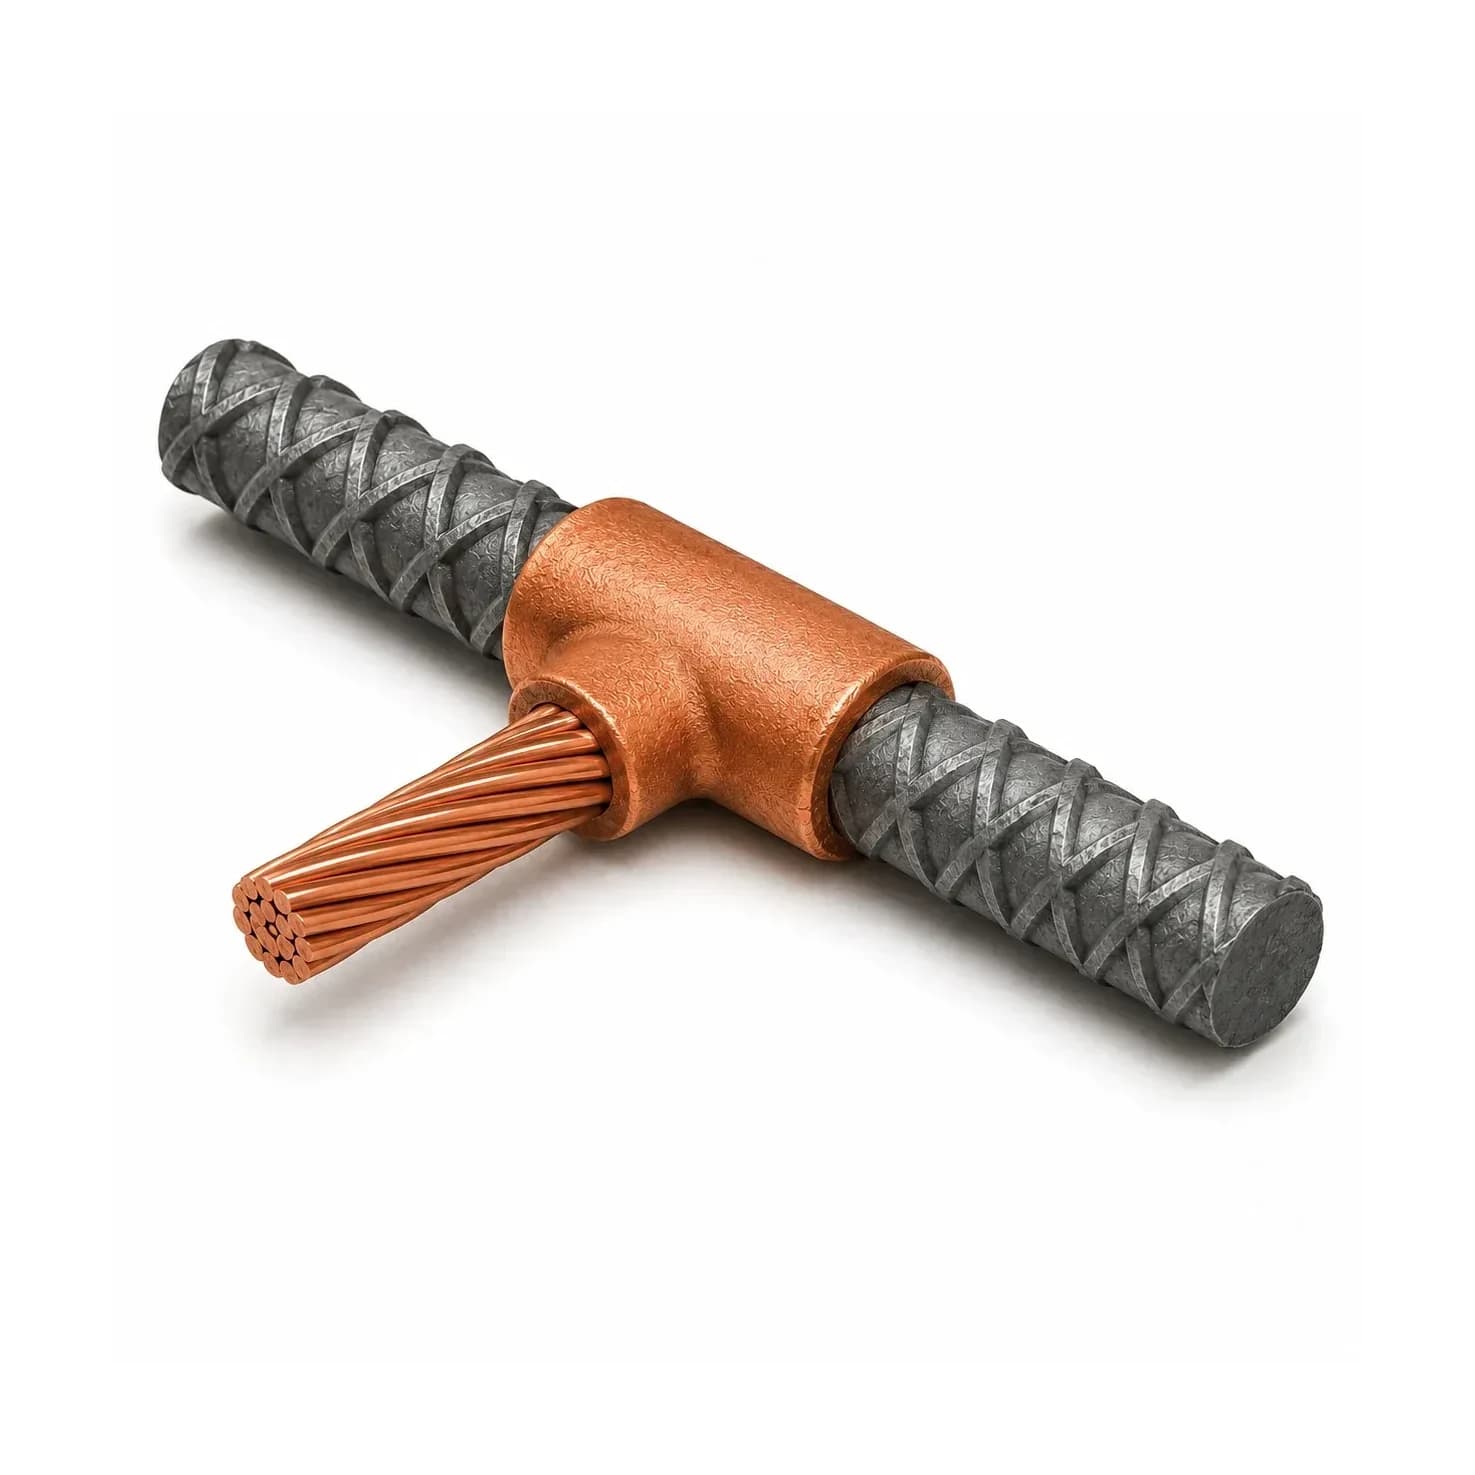 جوش احتراقی سیم به آرماتوراتصال سیم مسی به میلگرد آرماتور افقی و عمودی برای ارت فونداسیون و همبندی سازه.
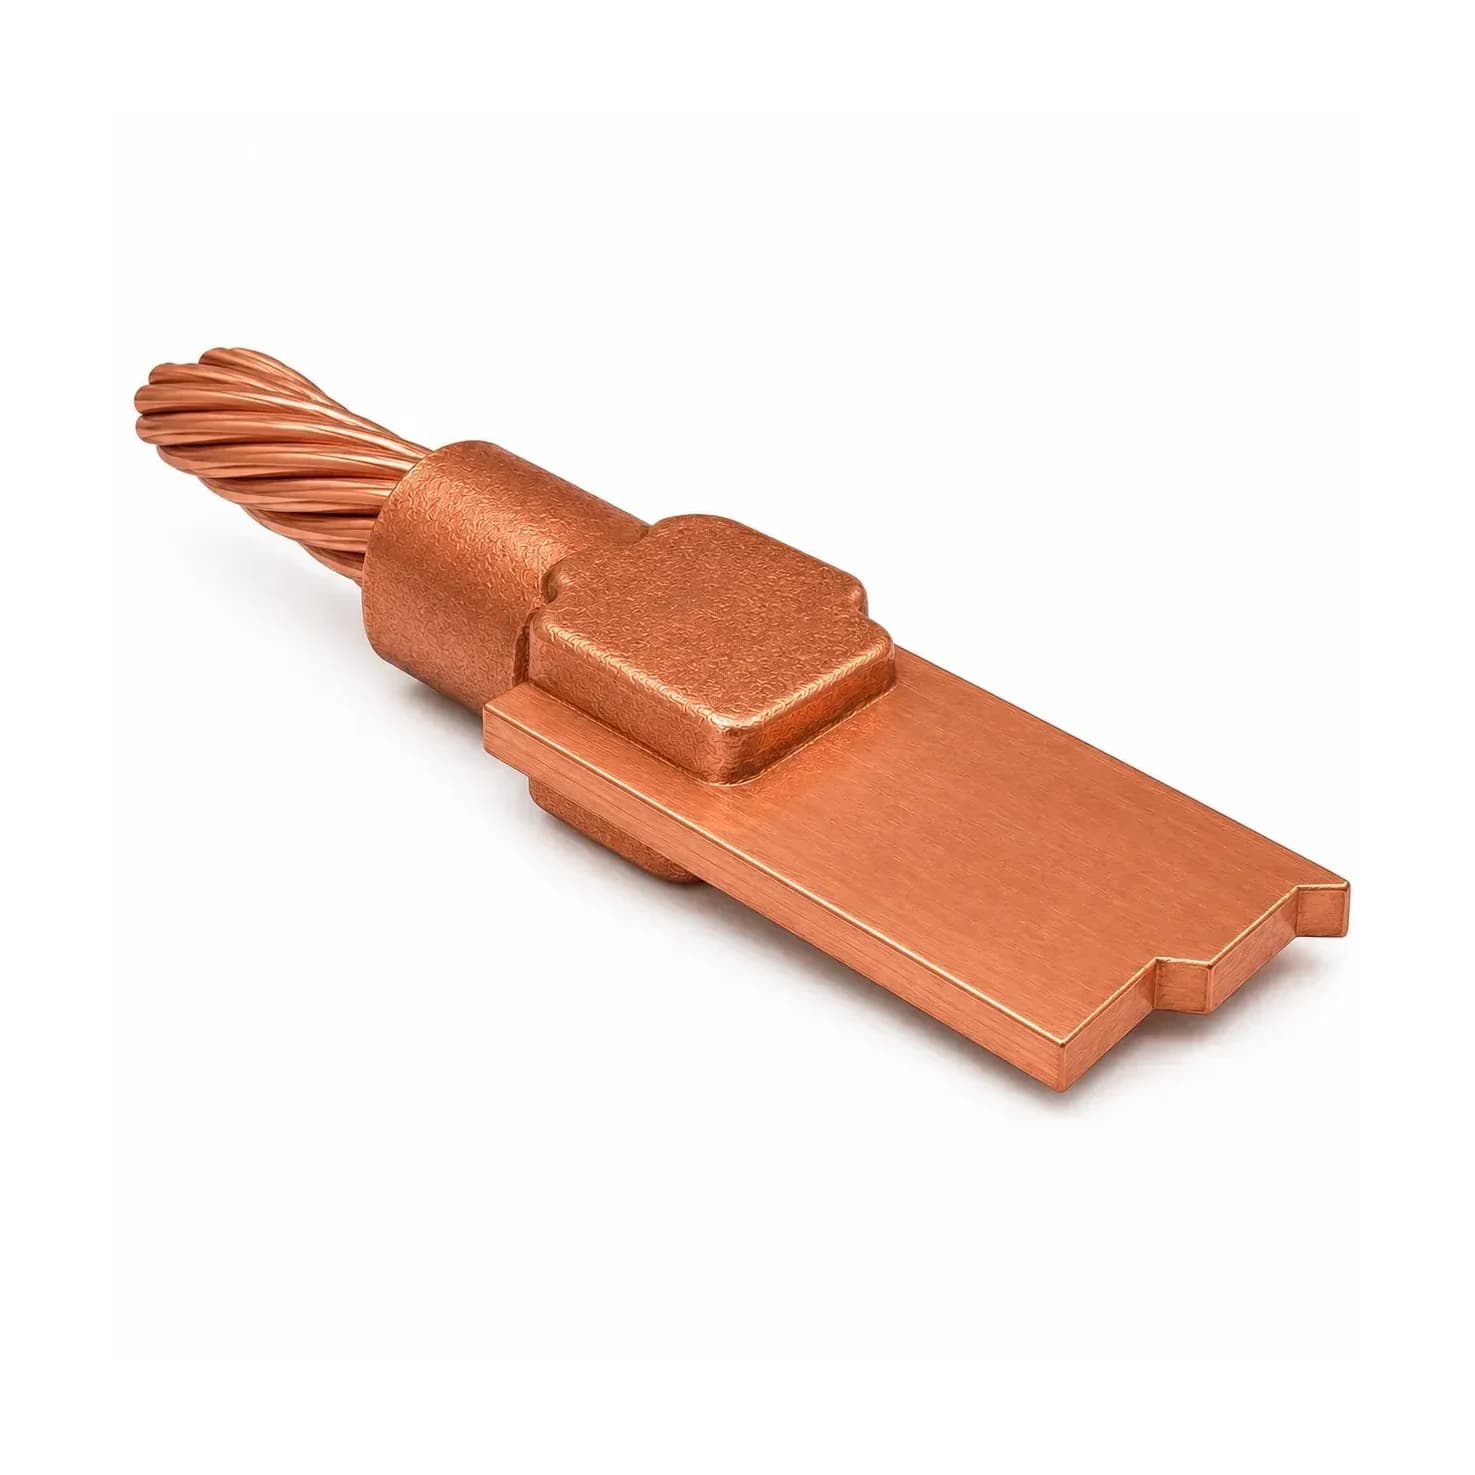 جوش احتراقی سیم به تسمهاتصال سیم لخت مسی به انتها یا روی تسمهٔ مسی، انتهایی و عبوری.
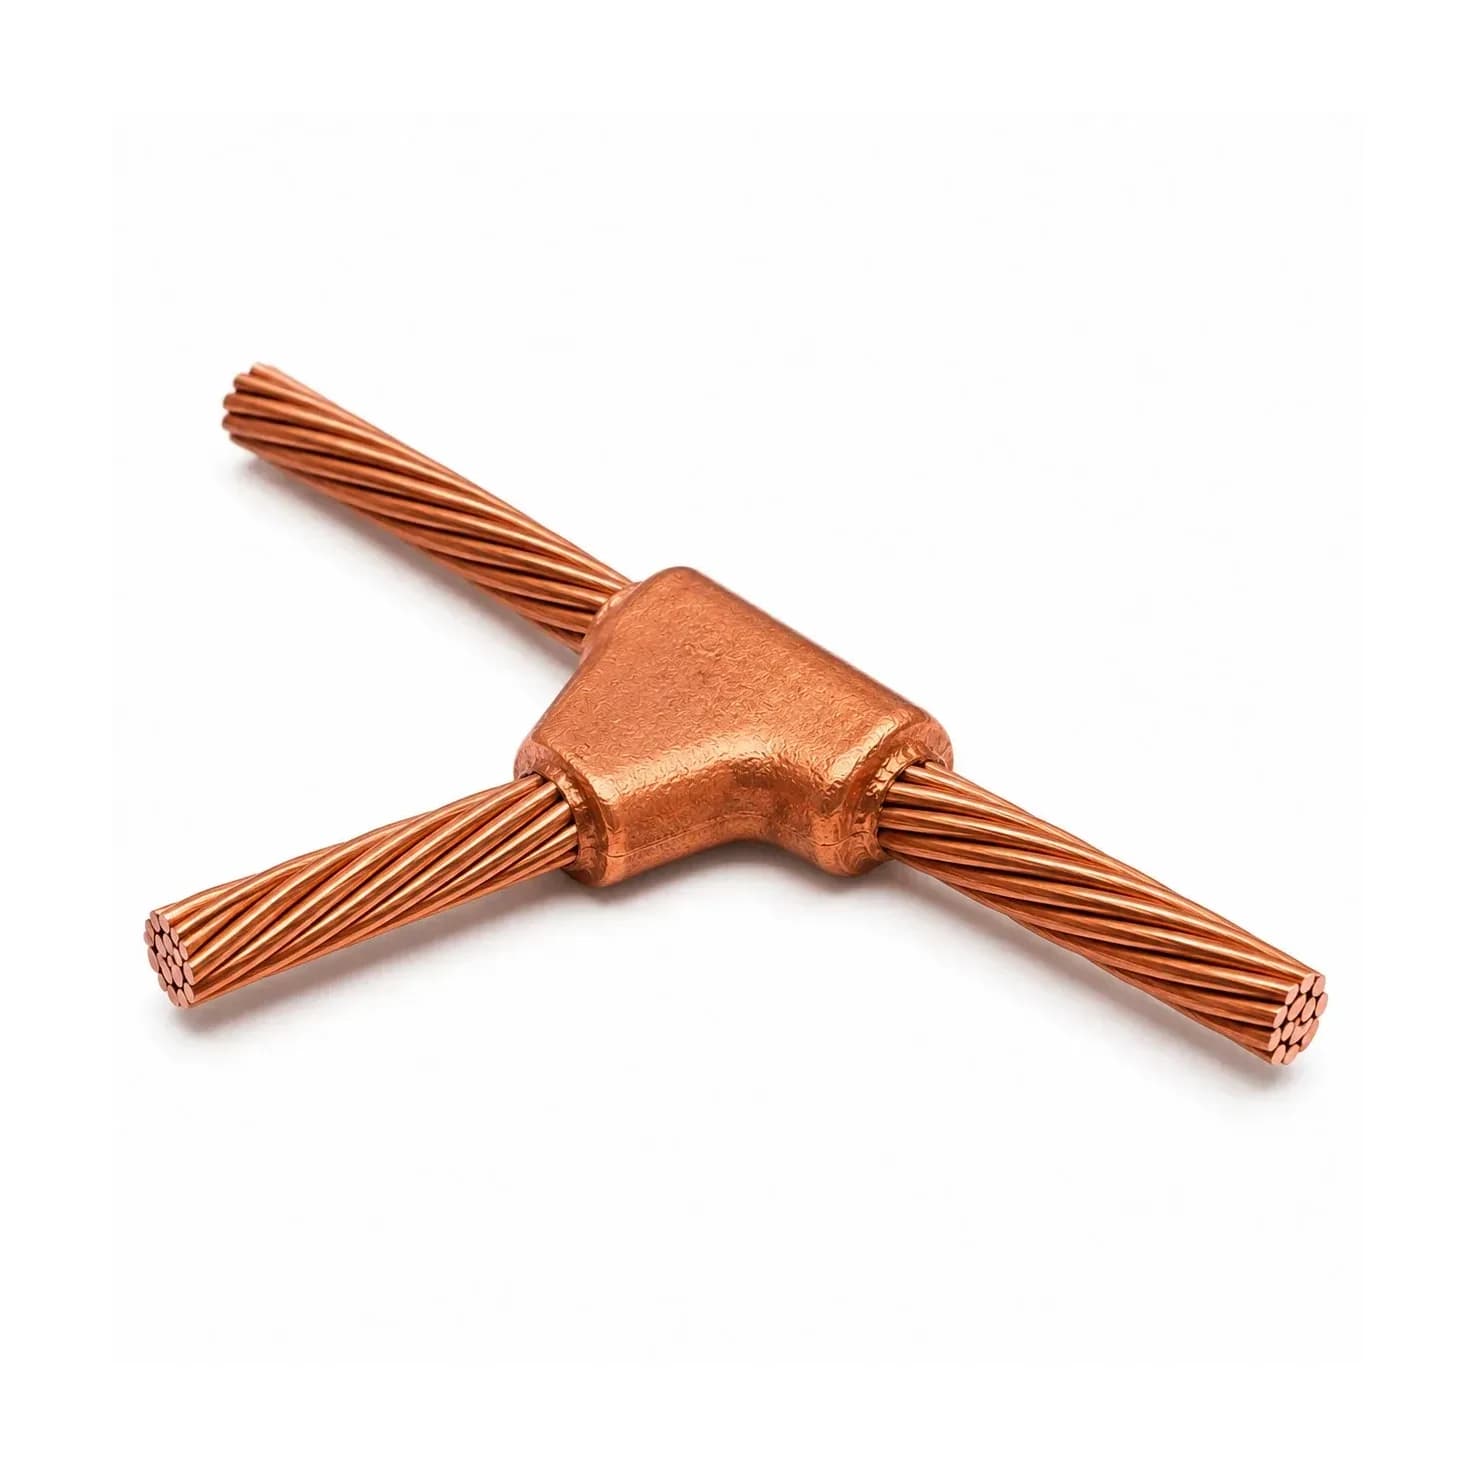 جوش احتراقی سیم به سیماتصال مستقیم، سهراهی، چهارراهی و موازی سیمهای لخت مسی به یکدیگر با جوش احتراقی.
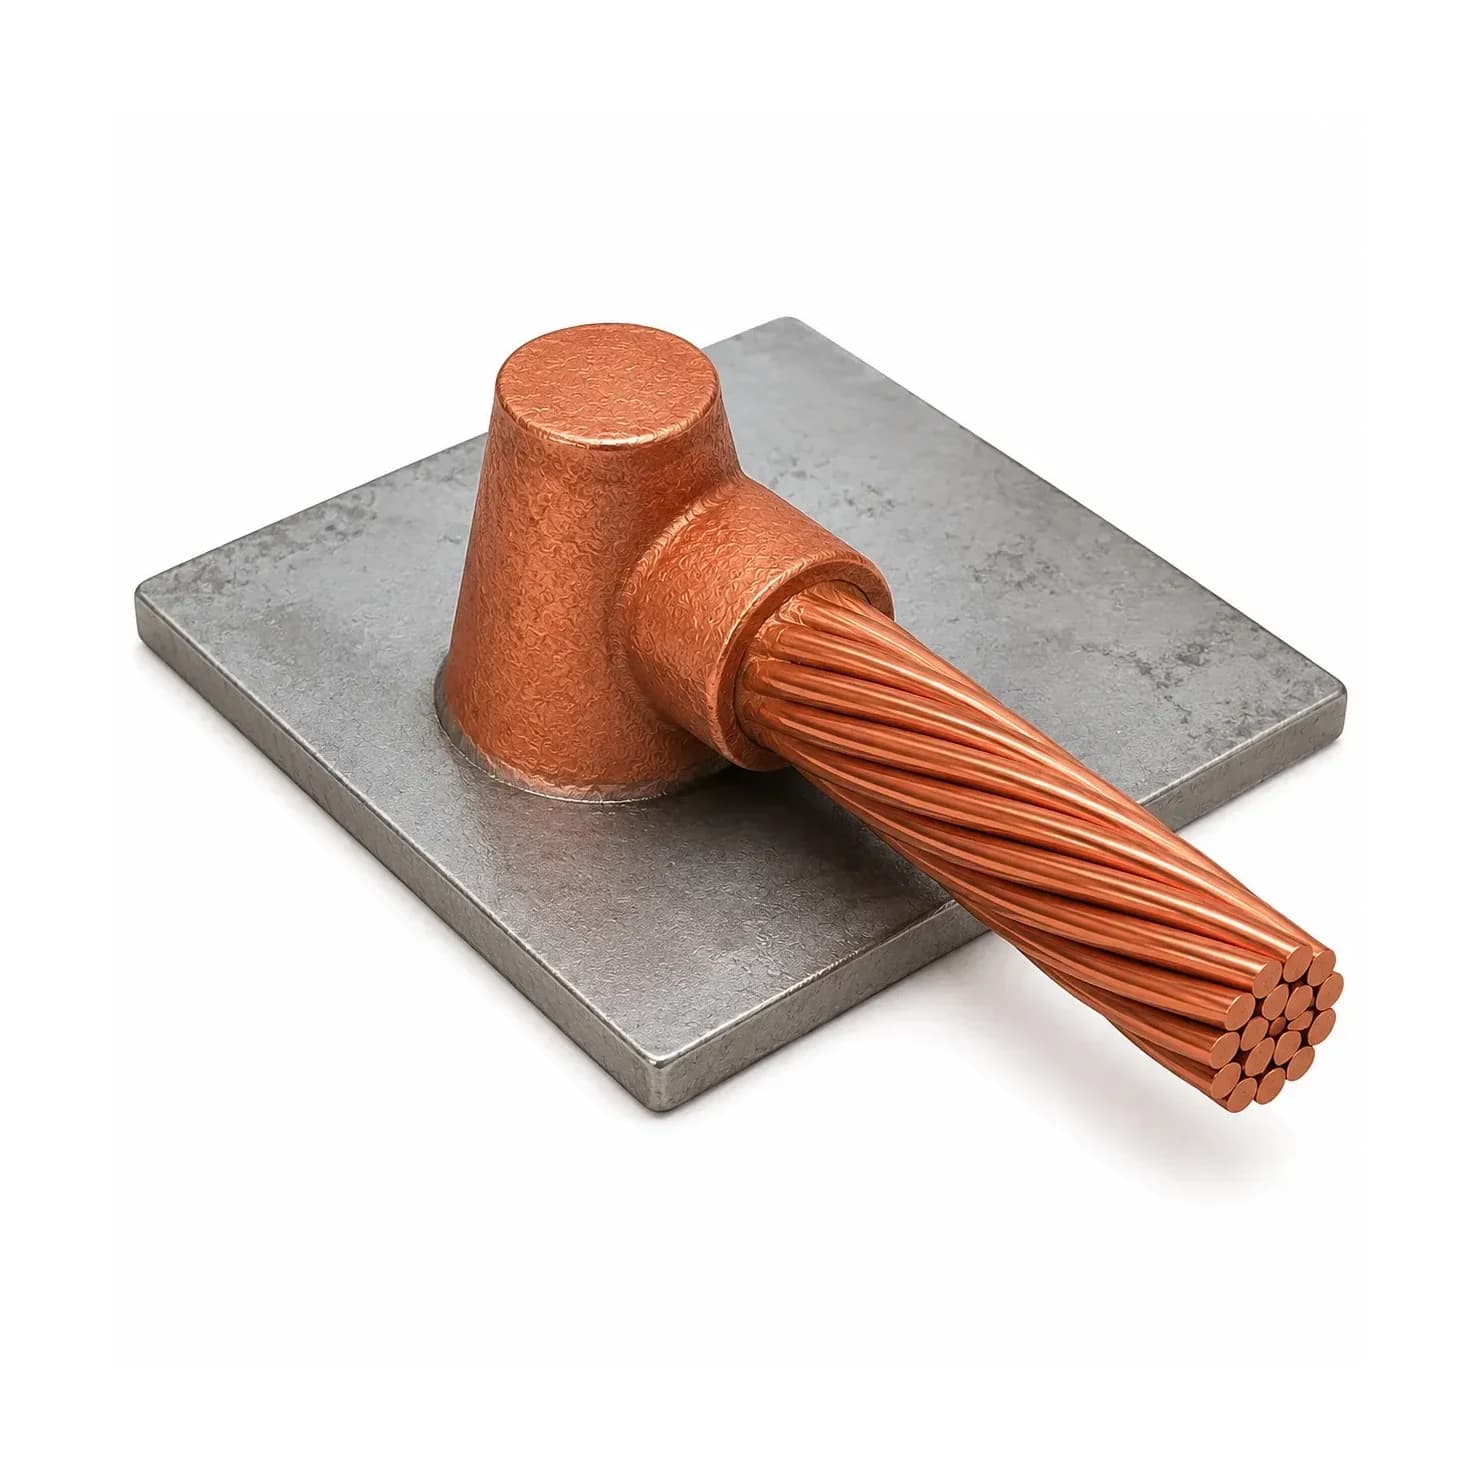 جوش احتراقی سیم به صفحهٔ فولادیاتصال سیم مسی به صفحه و سازهٔ فولادی افقی یا عمودی؛ انتهایی و عبوری در جهتهای مختلف.
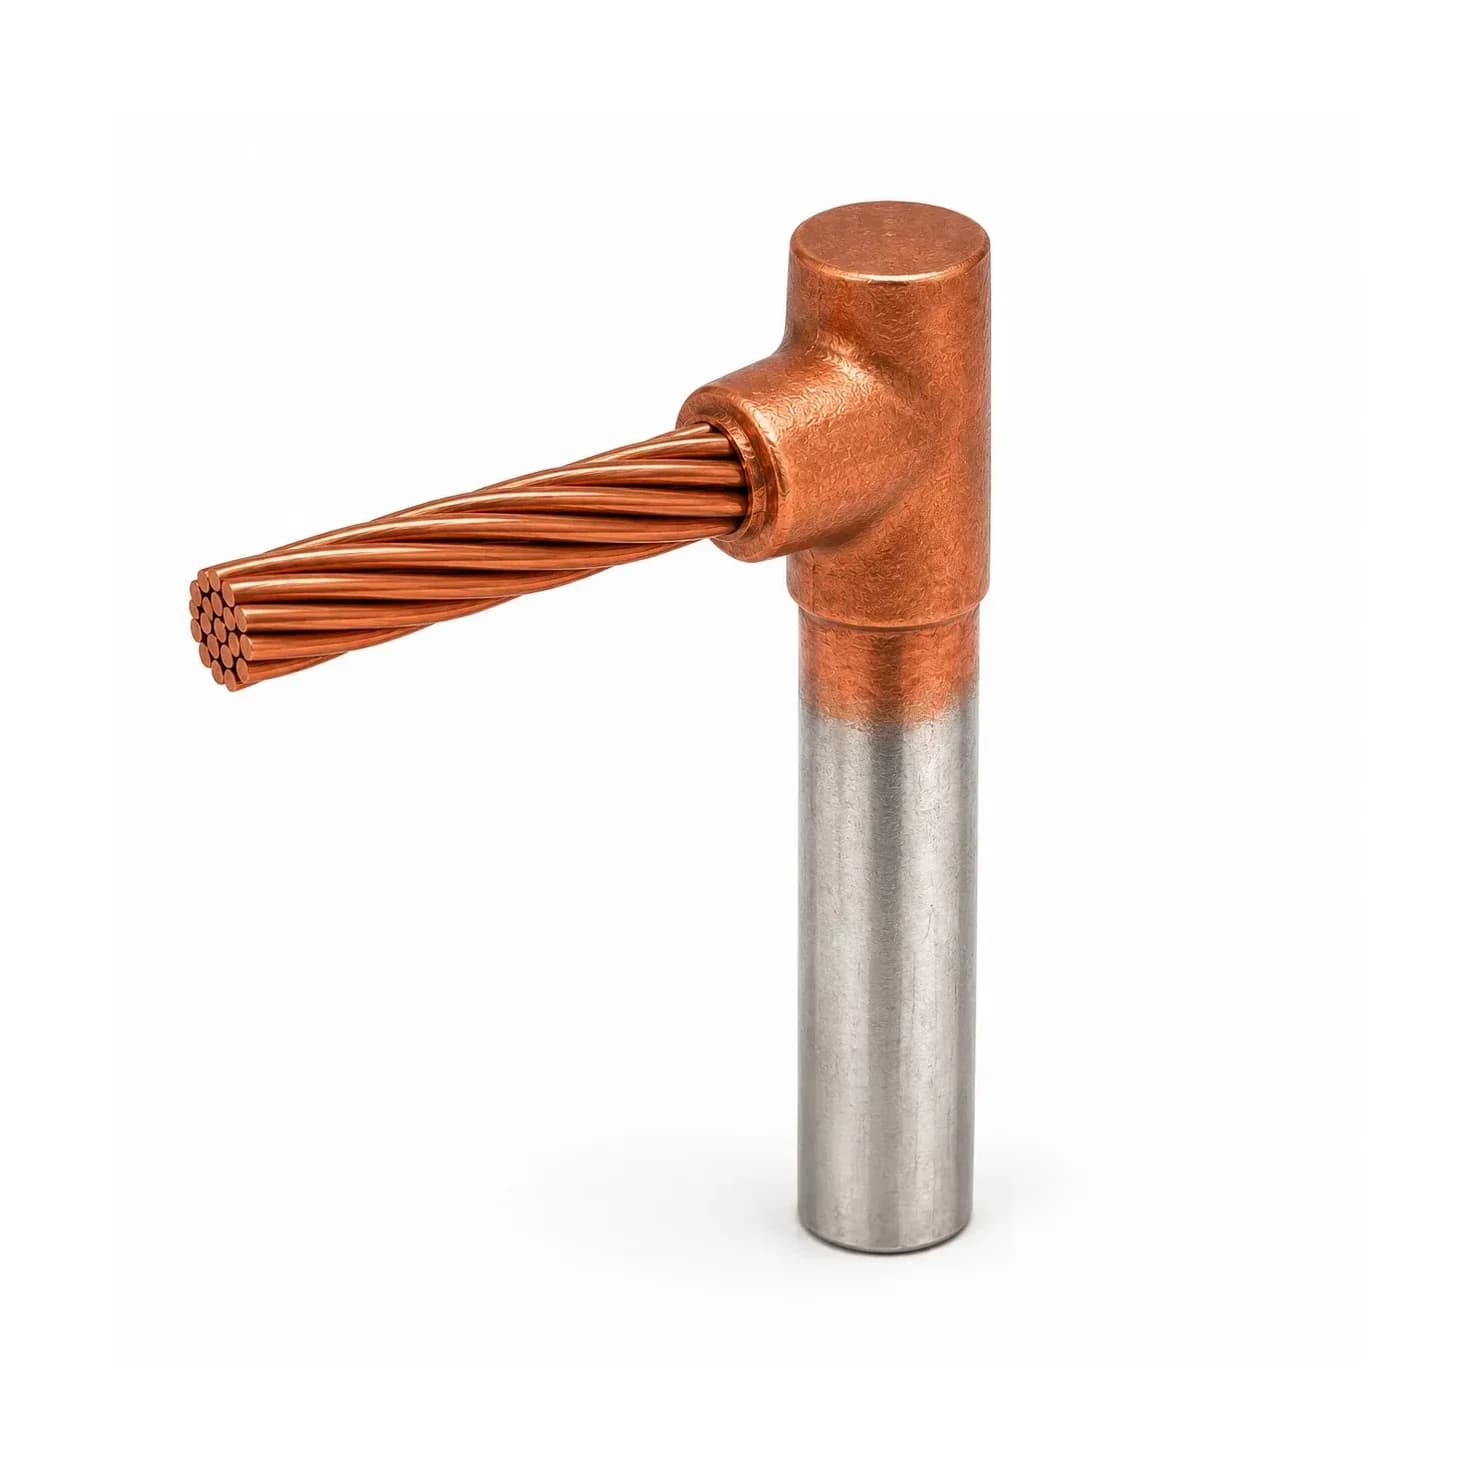 جوش احتراقی سیم به میلهٔ ارتاتصال سیم مسی به سر یا بدنهٔ میلهٔ ارت؛ انتهایی، عبوری و دو سیم موازی.
جوش احتراقی چیست و چگونه کار میکند؟
پودر جوش مخلوطی از اکسید مس و پودر آلومینیوم است. وقتی چاشنی روی پودر با جرقه روشن میشود، آلومینیوم اکسیژن را از اکسید مس میگیرد و واکنشی بسیار گرمازا رخ میدهد. دمای این واکنش بسیار بالاتر از نقطهٔ ذوب مس (۱۰۸۳ درجهٔ سانتیگراد) است؛ مس مذاب حاصل، پولک فولادی کف محفظه را ذوب میکند و از راه مجرای قالب به محفظهٔ جوش میریزد. سربارهٔ اکسید آلومینیوم که سبکتر است، روی مذاب میماند و پس از جوش جدا میشود.
مس مذاب سطح هادیها را ذوب میکند و با آنها یکی میشود؛ به همین دلیل در محل اتصال، سطح تماسی وجود ندارد که با گذشت زمان شل شود، اکسید شود یا مقاومت آن بالا برود. شکل و اندازهٔ نهایی جوش را قالب گرافیتی تعیین میکند و برای هر نوع اتصال و هر اندازهٔ هادی، قالب ویژهٔ خودش لازم است.
مزایای جوش احتراقی در برابر اتصال پیچی و بستی
- اتصال دائمی و بدون نگهداری: پیچ و مهرهای در کار نیست که در اثر لرزش، انبساط و انقباض یا خوردگی شل شود.
- سطح مقطع و رسانایی برابر یا بیشتر از هادی: جوش درست اجراشده، هادیها را با مس همجنس در بر میگیرد و مسیر جریان را کامل نگه میدارد.
- تحمل جریان اتصال کوتاه و صاعقه: چون اتصال، جزئی از خود هادی شده است، در برابر گرمای جریان خطا رفتاری مانند هادی دارد؛ به همین دلیل در شبکههای زمین پستها و نیروگاهها رایج است.
- مناسب برای دفن در خاک و بتن: اتصالی که پس از اجرا زیر خاک یا داخل بتن فونداسیون پنهان میشود، باید بدون بازدید سالها سالم بماند.
- اجرا بدون برق و تجهیزات سنگین: با یک قالب، دستگیره، پودر و فندک جرقهزن، در هر جای کارگاه قابل اجراست.
در مقابل، جوش احتراقی اتصالی یکباره است و باز نمیشود؛ برای نقاطی که باید برای اندازهگیری باز شوند (مانند لینک قطع و وصل ارت بار یا سر میلهٔ ارت در دریچهٔ بازرسی ارت)، از بستهای ارتینگ و همبندی استفاده میشود. اجرای جوش هم به هادی خشک و تمیز، قالب سالم و رعایت دستورالعمل نیاز دارد.
اجزای سیستم جوش احتراقی
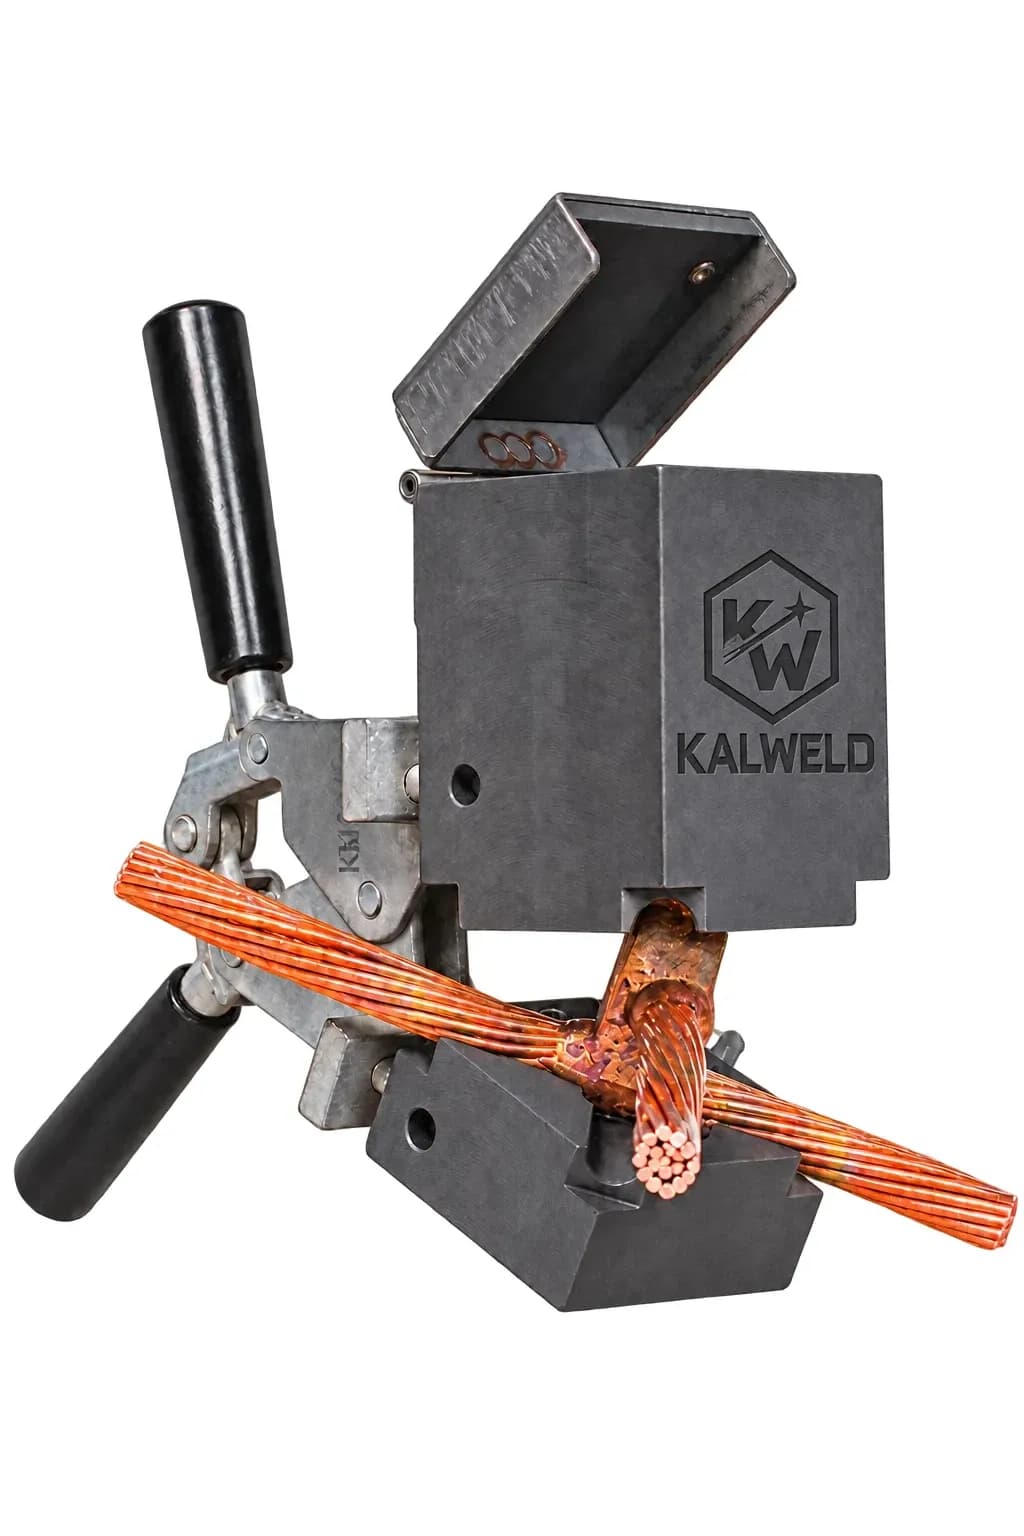
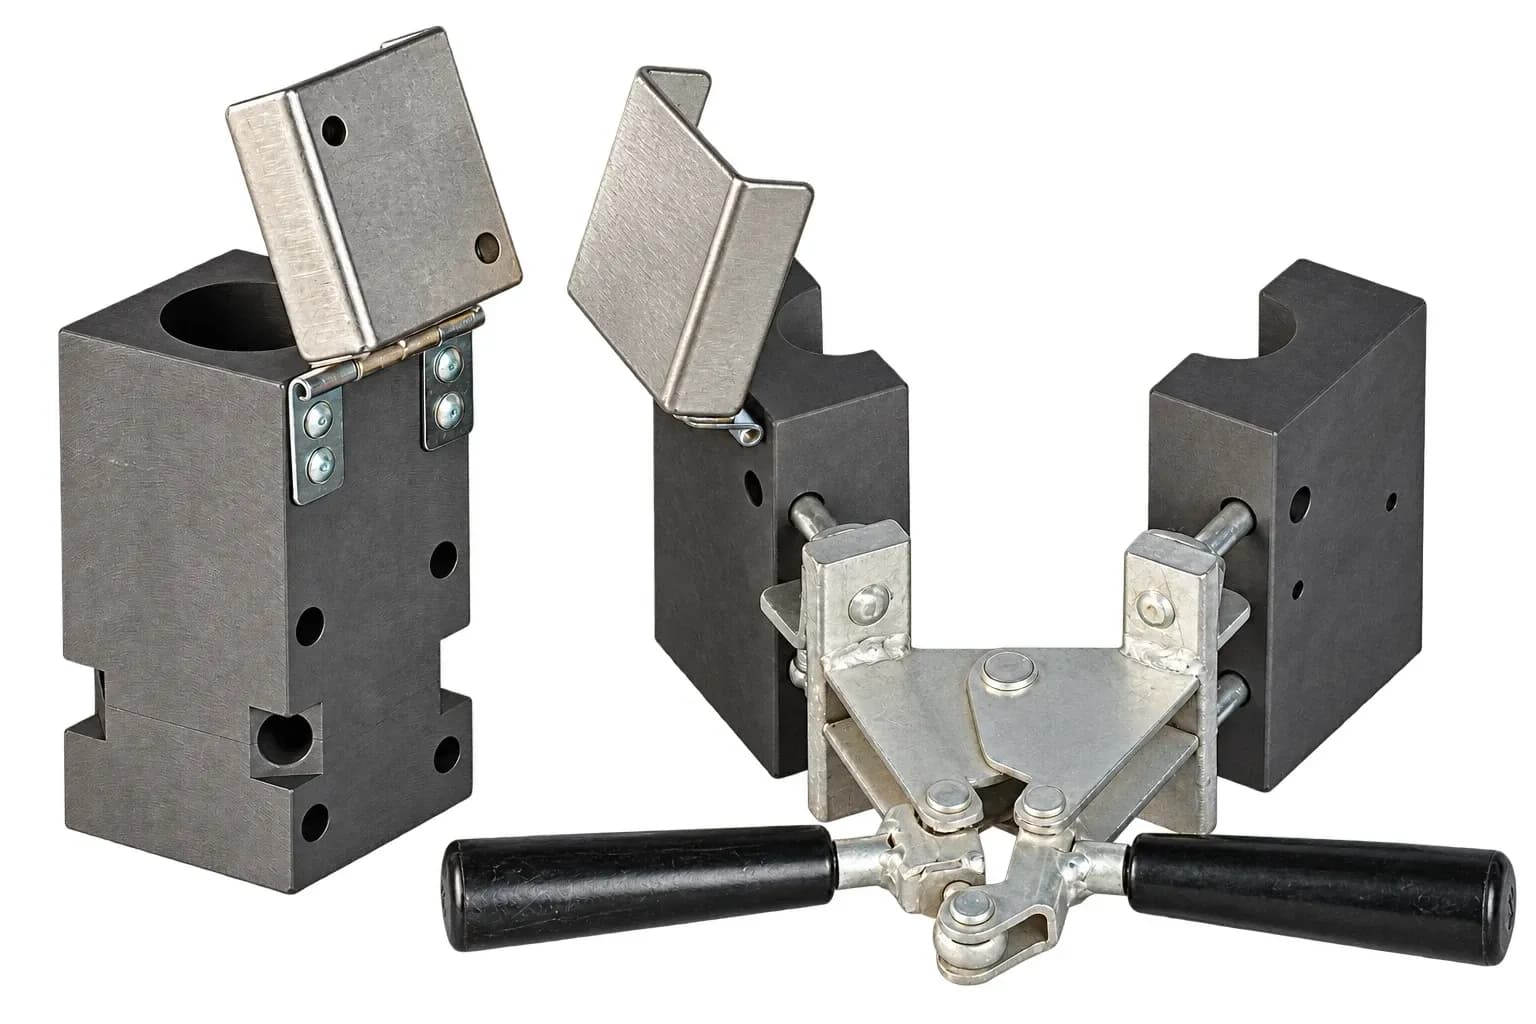
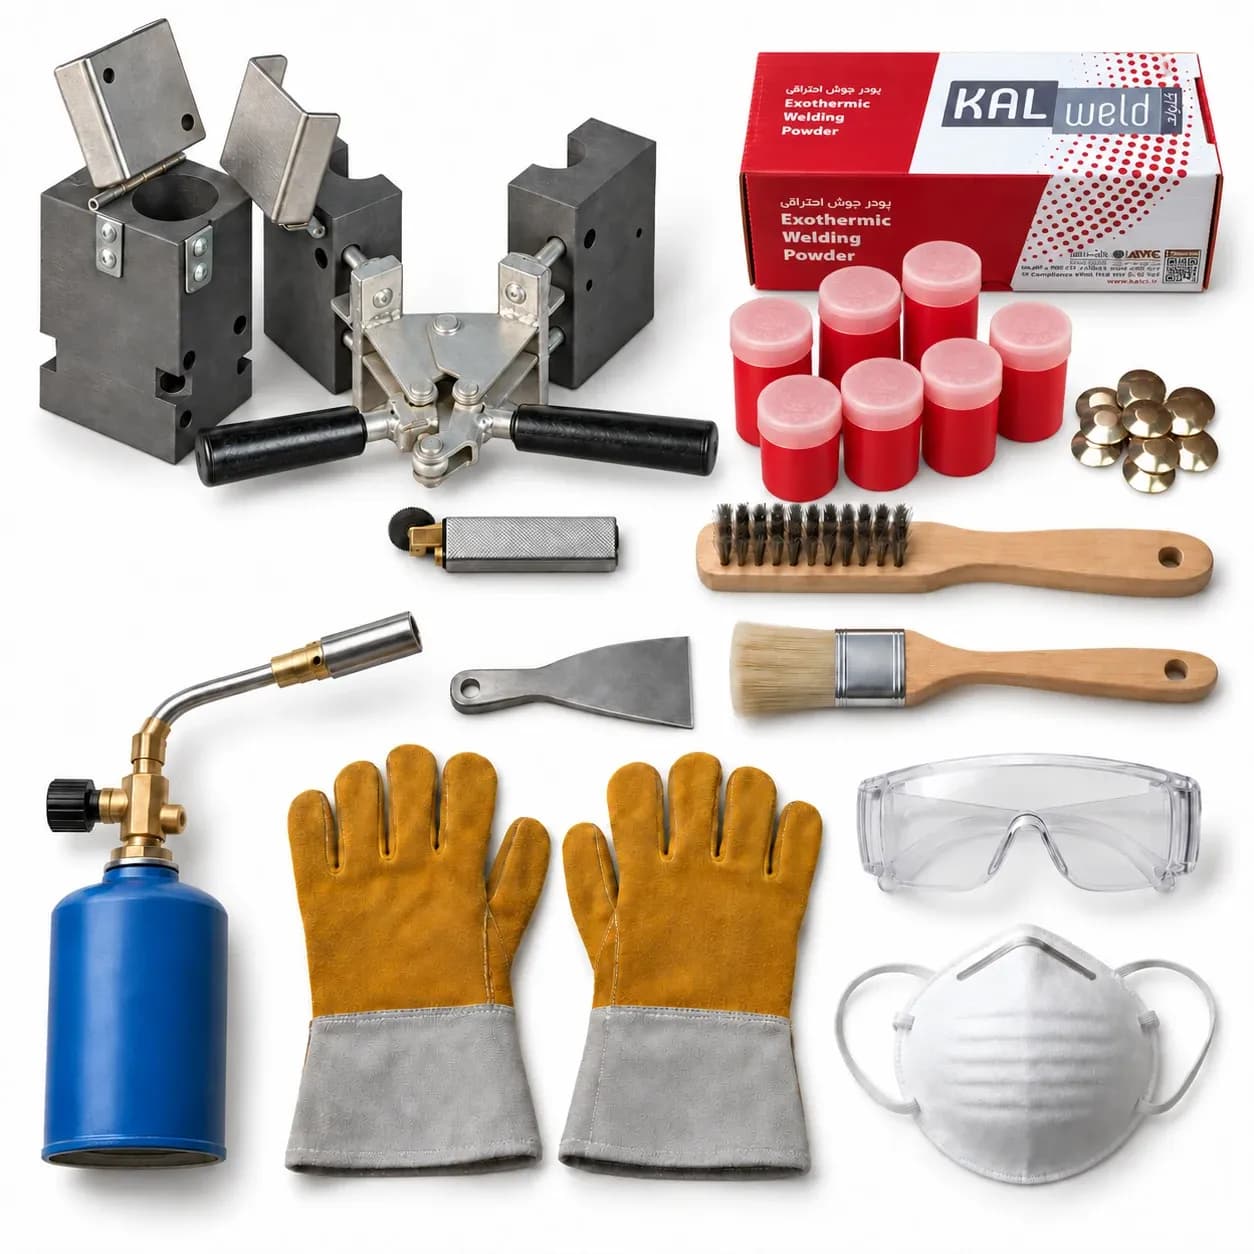
قالب گرافیتی: بدنهٔ دوتکهای از گرافیت با محفظهٔ واکنش، مجرای ریزش مذاب و محفظهٔ جوش که دقیقاً به اندازهٔ هادیها تراشیده شده است. کیفیت گرافیت و دقت تراش، روی کیفیت جوش و عمر قالب اثر مستقیم دارد. قالبهای KALWELD از گرافیت مرغوب نیمهدائمی ساخته میشوند و با استفادهٔ درست و رعایت دستورالعمل، هر قالب برای ۵۰ تا ۶۰ جوش کار میکند. کد قالب و اندازهٔ پودر مناسب روی درب قالب درج شده است.
دستگیره (Handle Clamp): دو نیمهٔ قالب را روی هم قفل میکند و نگه داشتن قالب داغ را ایمن میکند. دستگیره در سه اندازه عرضه میشود: HC 01 (معمولی)، HC 02 (متوسط) و HC 03 (بزرگ)؛ دستگیرهٔ مناسب هر قالب در جدول همان جوش آمده است. برای نگه داشتن قالب روی لوله یا میلگرد افقی و عمودی، دستگیرهٔ زنجیردار HC CH و برای ثابت نگه داشتن قالب، پایهٔ نگهدارندهٔ HC AC به کار میرود.
پودر جوش: پودر جوش KALWELD مخلوط مرغوبی از اکسید مس و آلومینیوم است که در قوطیهای پلاستیکی ۲۵ تا ۲۵۰ گرمی (KWD 025 تا KWD 250) عرضه میشود؛ شمارهٔ هر بسته همان وزن پودر بر حسب گرم است. قوطیهای ۲۵ تا ۶۵ گرمی در جعبههای ۲۰ عددی و قوطیهای ۹۰ تا ۲۵۰ گرمی در جعبههای ۱۰ عددی بستهبندی میشوند. اندازهٔ پودر به نوع اتصال و سطح مقطع هادی بستگی دارد و در جدول هر قالب آمده است؛ پودر کمتر یا بیشتر از اندازه، جوش ناقص یا نشتی میدهد.

پولک فولادی و چاشنی: پولکهای فلزی در کیسهای جدا داخل هر جعبهاند و برای هر جوش یک پولک لازم است؛ پولک کف محفظهٔ واکنش را میپوشاند تا پودر پیش از واکنش به محفظهٔ جوش نریزد. چاشنی (پودر آتشزنه) در تهِ هر قوطی فشرده شده است و با چند ضربهٔ محکم به تهِ قوطی آزاد میشود؛ آن را روی پودر جوش و لبهٔ قالب میریزند و با جرقهٔ فندک روشن میکنند.
ابزار و لوازم ایمنی: دستکش (GLV)، ماسک گردوغبار (DMM)، عینک ایمنی (GLS)، تمیزکنندهٔ قالب (MSC)، فندک جرقهزن (FIG)، فرچهٔ سیمی برای هادی (WRB) و فرچهٔ تمیز کردن قالب (MCB)؛ همهٔ اینها در جعبهابزار کامل TK1 هم عرضه میشوند. برای خشک و گرم کردن هم یک مشعل گازی کوچک لازم است.
انواع جوش احتراقی؛ ۳۷ نوع اتصال در ۷ گروه
نام هر قالب با دو حرف شروع میشود که نوع اتصال را نشان میدهد (C سیم، T تسمه، E میلهٔ ارت، R آرماتور، S سطح فولادی) و عدد بعدی، شکل اتصال است. برای دیدن جدول اندازهها، پودر مناسب و تصویر هر جوش، گروه مربوط را باز کنید:
گروه | هادیهای اتصال | کدها |
|---|---|---|
سیم لخت مسی به سیم مسی؛ مستقیم، سهراهی، چهارراهی و موازی | CC1، CC2، CC4، CC6، CC7، CC14، CC41 | |
سیم مسی به سر یا بدنهٔ میلهٔ ارت | CE1، CE2، CE3، CE17 | |
سیم مسی به میلگرد افقی و عمودی فونداسیون | CR1، CR2، CR3، CR4، CR6، CR17 | |
سیم مسی به تسمهٔ مسی | CT1، CT4، CT5 | |
سیم مسی به صفحه، ستون و سازهٔ فولادی افقی یا عمودی | CS1، CS2، CS3، CS7، CS8، CS9، CS25، CS27، CS46 | |
تسمهٔ مسی به تسمهٔ مسی؛ مستقیم، زانویی، سهراهی، چهارراهی و همپوشان (رویهم) | TT1، TT2، TT3، TT7، TT14، TT41 | |
تسمهٔ مسی به سر میلهٔ ارت | TE1، TE2 |
هادیهای رایج این اتصالها سیم لخت مسی، تسمهٔ مسی، میلهٔ ارت کاپرباند و میلهٔ ارت مسی توپر هستند که همه را در گروه تجهیزات ارتینگ و همبندی عرضه میکنیم.
روش اجرای جوش احتراقی، گامبهگام
- قالب و پودر را کنترل کنید: قالب باید با نوع اتصال و اندازهٔ هادیها یکی باشد و پودر هم همان اندازهای باشد که روی درب قالب نوشته شده است.
- هادیها را تمیز کنید: سطح هادی را تا رسیدن به فلز براق با فرچهٔ سیمی تمیز کنید؛ روغن، گل، رنگ و اکسید باید کاملاً پاک شود. روی سطوح فولادی و آرماتور، زنگ، رنگ و پوشش گالوانیزه را با سنگ یا سوهان بردارید.
- هادیها و قالب را خشک و گرم کنید: هادیها را با مشعل خشک کنید و قالب سرد را پیش از جوش اول با حرارت ملایم گرم کنید، تا جایی که قطرهٔ آب روی آن جلز و ولز کند. گرافیت رطوبت هوا را جذب میکند و رطوبت، علت اصلی حفره و تخلخل در جوش است.
- دستگیره را روی قالب ببندید: دستگیره را سوار و تنظیم کنید تا دو نیمهٔ قالب کاملاً روی هم بنشینند.
- هادیها را در قالب بگذارید و قفل کنید: هادیها باید بدون فشار و دقیقاً در وسط محفظهٔ جوش قرار بگیرند. قالب را ببندید و قفل کنید؛ هادی تحت کشش را با گیره نگه دارید.
- پولک فولادی را بگذارید: پولک را با سمت گود رو به بالا، کف محفظهٔ واکنش روی سوراخ مجرا بگذارید.
- پودر جوش را بریزید: پودر را آرام و بدون جابهجا کردن پولک در محفظه بریزید.
- چاشنی را بریزید و درب را ببندید: چاشنی تهِ قوطی را روی سطح پودر و لبهٔ قالب بریزید و درب قالب را ببندید.
- با فندک جرقهزن روشن کنید: از کنار قالب جرقه بزنید و فوراً فاصله بگیرید. چاشنی را هرگز با کبریت یا شعله روشن نکنید.
- صبر کنید، سپس قالب را باز کنید: پس از پایان واکنش، دستکم یک دقیقه صبر کنید تا مذاب منجمد شود؛ بعد قالب را با احتیاط باز کنید و جوش را بیرون آورید.
- قالب را برای جوش بعدی تمیز کنید: سرباره را با فرچهٔ مویی و اسکراپر از محفظه و مجرای قالب پاک کنید. قالب را هرگز با فرچهٔ سیمی تمیز نکنید.
- جوش را بازرسی کنید: جوش سالم، محفظهٔ قالب را کامل پر کرده، هادیها را کاملاً پوشانده و رنگ آن پس از تمیز کاری طلایی تا مسی است.

همهٔ این مراحل، نکات ایمنی، عیبیابی و جدول پودرها را در دستورالعمل ۶ صفحهای KALWELD هم آوردهایم: دانلود دستورالعمل اجرای جوش احتراقی KALWELD (PDF)، و برگهٔ ۱۲ مرحلهای (PDF).
نکات ایمنی و سلامت جوشکار
- لوازم حفاظت فردی: دستکش نسوز، عینک ایمنی، لباس آستینبلند و کفش ایمنی بپوشید؛ قالب داغ را فقط با دستگیره و با دستکش جابهجا کنید.
- دود و تهویه: پس از روشن کردن، از قالب فاصله بگیرید و پشت به باد بایستید؛ دود و غبار واکنش را تنفس نکنید و در فضای بسته، تهویه برقرار کنید.
- رطوبت خطرناک است: تماس مذاب با آب یا هادی و قالب خیس، بخار ناگهانی و پاشش مذاب ایجاد میکند؛ قالب و هادی همیشه باید خشک باشند.
- آتشسوزی: مواد سوختنی را از محل کار دور کنید و خاموشکننده یا ماسهٔ خشک در دسترس داشته باشید. هنگام کار با پودر سیگار نکشید.
- به نور واکنش خیره نشوید: نور واکنش بسیار شدید است؛ مستقیم به آن نگاه نکنید.
- انبارش پودر: پودر و چاشنی را در بستهٔ سالم، جای خشک و دور از ضربه و حرارت نگه دارید و فقط مقدار مصرف روزانه را به کارگاه ببرید.
عیبیابی جوش احتراقی؛ علتها و راهحلها
عیب | علت رایج | راهحل |
|---|---|---|
حفره و تخلخل در جوش | رطوبت در قالب یا هادی؛ روغن و گریس؛ پوشش گالوانیزه | گرم کردن قالب پیش از جوش اول؛ خشک و تمیز کردن هادی؛ برداشتن روی گالوانیزه |
سربارهٔ زیاد روی جوش | جا نیفتادن پولک؛ آسیبدیدن محل پولک؛ ریختن پودر خام به محفظهٔ جوش | گذاشتن درست پولک؛ تعویض قالب آسیبدیده |
نشت مذاب از اطراف قالب | قالب فرسوده؛ هادی کوچکتر از قالب؛ بستهنشدن کامل دستگیره | تنظیم دستگیره؛ استفاده از قالب هماندازه با هادی؛ عایق حرارتی برای جوش آرماتور |
نچسبیدن هادیها به هم | رطوبت و اکسید روی هادی؛ جایگیری نادرست هادیها در قالب؛ پودر نامناسب | تمیز کردن کامل؛ قرار دادن هادیها در مرکز محفظه؛ پودری که روی درب قالب نوشته شده |
جانیفتادن قالب روی هادی | جسم خارجی میان دو نیمهٔ قالب؛ اندازهٔ نامناسب هادی؛ تغییر شکل مقطع هادی | تمیز کردن سطح تماس دو نیمه؛ بریدن سر خراب هادی؛ انتخاب قالب درست |
فرسودگی زودهنگام قالب | تمیز کردن با فرچهٔ سیمی؛ ضربه و افتادن قالب؛ جوشهای پشتسرهم و داغ شدن بیش از حد؛ باز کردن زودهنگام | تمیز کردن با فرچهٔ مویی؛ نگهداری در جعبه؛ صبر پیش از باز کردن قالب |
راهنمای انتخاب قالب و پودر جوش احتراقی
برای انتخاب درست، سه چیز را مشخص کنید: نوع اتصال (سیم به سیم، سیم به میلهٔ ارت، سیم به آرماتور و…) و شکل آن (مستقیم، سهراهی، عبوری یا انتهایی)، اندازهٔ هادیها (سطح مقطع سیم بر حسب میلیمتر مربع، ابعاد تسمه، قطر میلهٔ ارت یا میلگرد) و جنس سطح (مس، فولاد، فولاد گالوانیزه). کد قالب و اندازهٔ پودر از جدول صفحهٔ هر جوش به دست میآید. اگر اتصال شما در این جدولها نیست یا ترکیبی از اندازههای مختلف دارید، نقشه یا مشخصات هادیها را برای کارشناسان ما بفرستید تا قالب مناسب را پیشنهاد کنند.
نتایج آزمون جوشهای KALWELD طبق IEEE 837 و UL 467
جوشهای احتراقی KALWELD در دانشگاه صنعت آب و برق (شهید عباسپور) (وزارت نیرو) آزمون شدهاند. نمونهها جوش چهارراه و سهراه سیم مسی ۱۲۰ میلیمتر مربع بودند و آزمونها طبق استانداردهای IEEE 837 و UL 467 انجام شد. نتیجهٔ همهٔ آزمونها «تأیید» بوده است (گزارشهای ۹۵/۴۲۲۱ و ۹۵/۴۲۲۰، تاریخ ۱۳۹۵/۱۲/۲۴):

آزمون | شرایط آزمون | نتیجهٔ چهارراه (گزارش ۹۵/۴۲۲۱) | نتیجهٔ سهراه (گزارش ۹۵/۴۲۲۰) |
|---|---|---|---|
سیکل یخزدگی و ذوب | ۱۰ سیکل: بیش از ۲ ساعت زیر ۱۰- درجه در آب و بیش از ۲ ساعت بالای ۲۰+ درجه | بدون ترک و شکستگی؛ مقاومت ۱۷۶ ← ۱۷۹ µΩ/m (تأیید) | بدون ترک و شکستگی؛ مقاومت ۱۷۹ ← ۱۸۴ µΩ/m (تأیید) |
سیکل حرارتی (تغییر مقاومت) | ۲۵ سیکل با جریان بیش از ۱۱۰۰ آمپر؛ هادی مرجع تا ۳۵۰ درجه | بیشترین تغییر مقاومت جوشها ۲٫۸٪ (تأیید) | بیشترین تغییر مقاومت جوشها ۳٫۰٪ (تأیید) |
دمای جوش در سیکل حرارتی | دماسنج روی هر جوش و روی هادی مرجع (۳۵۰ درجه) | ۲۸۶ تا ۳۰۶ درجه؛ خنکتر از هادی (تأیید) | ۲۸۷ تا ۳۰۹ درجه؛ خنکتر از هادی (تأیید) |
اتصال کوتاه (تا نقطهٔ ذوب) | مدار سیم مسی ۱۲۰ میلیمتر مربع، جریان ۲۰ کیلوآمپر | جریان ۱۲ کیلوآمپر به مدت ۸ ثانیه بدون هیچ عیبی تحمل شد؛ سپس با ۲۰ کیلوآمپر سیمهای مسی ذوب شدند و جوشها سالم ماندند (تأیید). | با جریان ۲۰ کیلوآمپر سیمهای مسی ذوب شدند و جوشها سالم ماندند (تأیید). |
در آزمون سیکل حرارتی، مقاومت جوشها پس از ۲۵ سیکل حداکثر ۳٫۰٪ تغییر کرد؛ هماندازهٔ تغییر خود هادی مسی و بسیار کمتر از افزایش ۱٫۵ برابری که معیار پذیرش IEEE 837 است. دمای جوشها در تمام آزمون از هادی کمتر بود و در اتصال کوتاه ۲۰ کیلوآمپر، سیم مسی پیش از جوش ذوب شد. متن کامل گزارشها را ببینید: گزارش آزمون جوش چهارراه، گزارش آزمون جوش سهراه و فهرست همهٔ مدارک و گزارشهای آزمون.
استانداردهای مرتبط با جوش احتراقی
اتصالهای دائمی شبکهٔ زمین و سیستم حفاظت صاعقه در چند استاندارد بینالمللی آمدهاند: IEEE 837 روش ارزیابی اتصالهای دائمی شبکهٔ زمین پست را با آزمونهای چرخهٔ حرارتی، یخزدن و آبشدن، خوردگی و جریان اتصال کوتاه تعریف میکند؛ IEC 62561-1 اجزای اتصال سیستم حفاظت صاعقه، از جمله اتصال احتراقی را، در گروه اتصالهای دائمی قرار میدهد؛ IEC 60364-5-54 جوش احتراقی را یکی از روشهای اتصال اجزای الکترود زمین و هادی زمین میداند؛ و NFPA 70 (بندهای 250.8 و 250.70) آن را از روشهای مجاز اتصال هادی زمین به الکترود برمیشمارد. IEEE 80 نیز در طراحی شبکهٔ زمین پستها، دمای مجاز اتصالها را در اندازهگذاری هادی در نظر میگیرد.
پرسشهای متداول دربارهٔ جوش احتراقی
آیا جوشهای KALWELD آزمایش شدهاند؟
بله. جوشهای چهارراه و سهراه KALWELD در دانشگاه صنعت آب و برق (شهید عباسپور) آزمون یخزدگی (۱۰ سیکل)، سیکل حرارتی (۲۵ سیکل) و اتصال کوتاه ۲۰ کیلوآمپر را طبق استانداردهای IEEE 837 و UL 467 گذراندهاند و نتیجهٔ همه «تأیید» بوده است؛ جدول نتایج و متن کامل گزارشها در همین صفحه آمده است.
جوش کدولد با جوش احتراقی چه فرقی دارد؟
هیچ فرقی ندارد. «کدولد» در اصل یک نام تجاری بوده که در بازار ایران به خود این روش گفته میشود؛ جوش احتراقی، جوش اگزوترمیک و جوش ترمیت هم نامهای دیگر همین روشاند.
با هر قالب گرافیتی چند جوش میتوان زد؟
با استفادهٔ درست و رعایت دستورالعمل، هر قالب KALWELD برای ۵۰ تا ۶۰ جوش کار میکند. تمیز کردن قالب با فرچهٔ سیمی، ضربه، رطوبت و باز کردن زودهنگام، عمر قالب را کم میکند.
آیا قالب باید پیش از جوش گرم شود؟
بله. قالب سرد یا قالبی که مدتی کار نکرده، رطوبت جذب کرده است و جوش اول آن حفرهدار میشود. قالب را پیش از جوش اول گرم کنید؛ در جوشهای پشتسرهم، قالب گرم است و نیازی به گرم کردن دوباره ندارد.
چقدر بعد از روشن کردن میتوان قالب را باز کرد؟
واکنش در چند ثانیه تمام میشود، اما برای منجمد شدن مذاب دستکم یک دقیقه صبر کنید؛ باز کردن زودتر هم به جوش آسیب میزند و هم قالب را فرسوده میکند.
اندازهٔ پودر جوش را چطور انتخاب کنم؟
اندازهٔ پودر (مثلاً KWD 090) روی درب هر قالب و در جدول صفحهٔ هر جوش آمده است و به سطح مقطع هادیها بستگی دارد. پودر قالب دیگر یا اندازهٔ دیگر را جایگزین نکنید.
آیا میتوان روی فولاد گالوانیزه، آرماتور یا صفحهٔ فولادی جوش احتراقی زد؟
بله، با قالب ویژهٔ همان اتصال. محل جوش باید با سنگ یا سوهان تا فلز براق تمیز شود و پوشش گالوانیزه، رنگ و زنگ برداشته شود؛ روی گالوانیزه باقیمانده، علت رایج تخلخل است.
جوش سالم چه شکلی است؟
جوش سالم محفظهٔ قالب را کامل پر کرده، هادیها را کاملاً پوشانده، سربارهٔ آن بهراحتی جدا شده و پس از تمیز کاری رنگی طلایی تا مسی دارد. حفرههای عمیق، هادی ذوبنشده زیر سرباره یا جوش ناقص، نشانهٔ جوش معیوب است و باید دوباره اجرا شود.
آیا پودر جوش احتراقی منفجر میشود؟
خیر؛ واکنش آن احتراق سریع و بسیار گرمازاست، نه انفجار. با این حال پودر قابل اشتعال است و باید خشک، در بستهٔ سالم و دور از حرارت نگهداری شود.